 WhatsApp: (12) 3932-5050
 Compre em até 10x sem juros *Parcela mínima de R$50,00. Compre e receba em casa!
 Atendimento para empresas e profissionais
 Envio rápido para todo o Brasil
 Produtos originais e com garantia


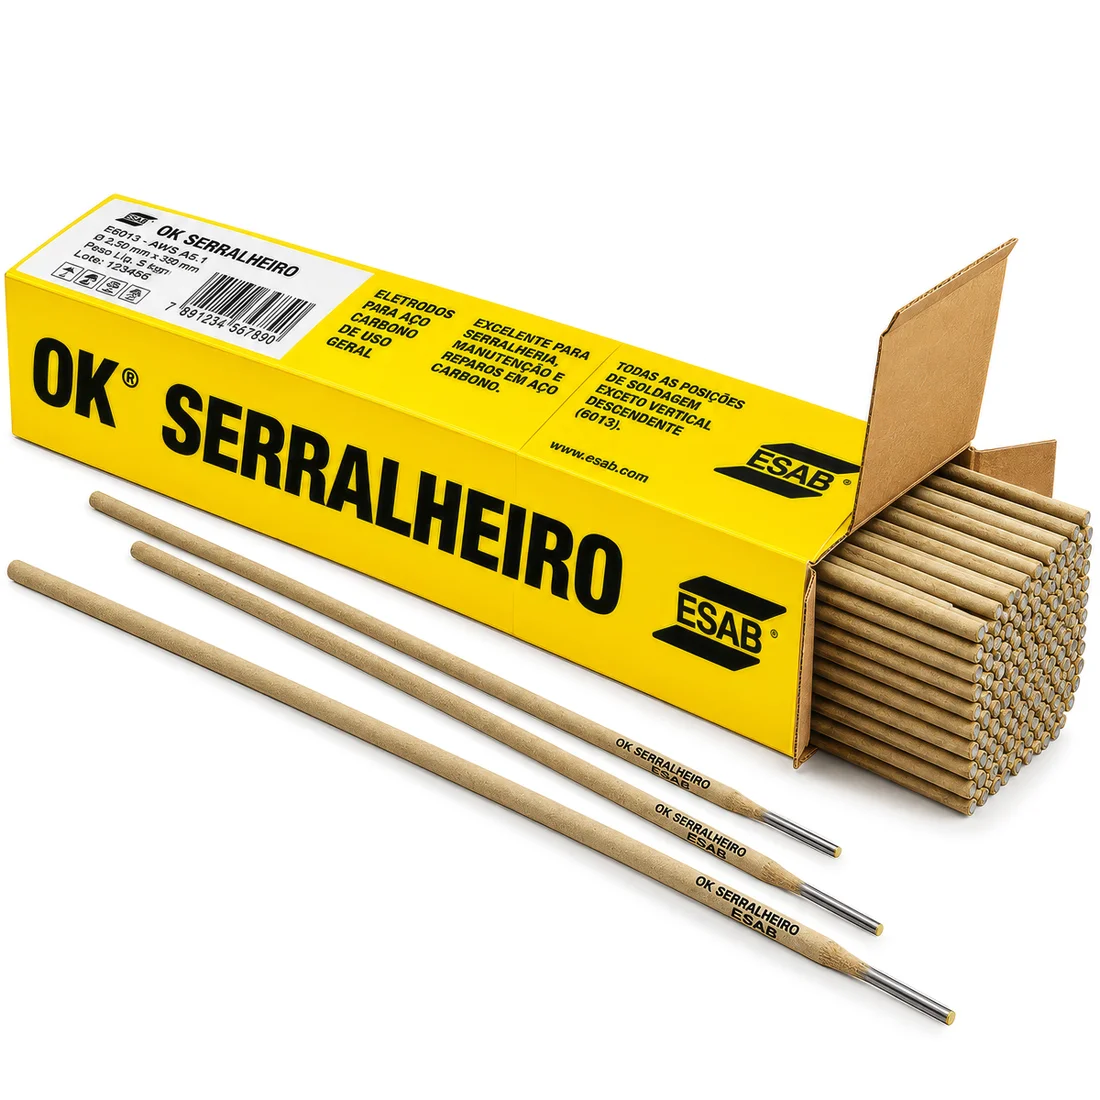
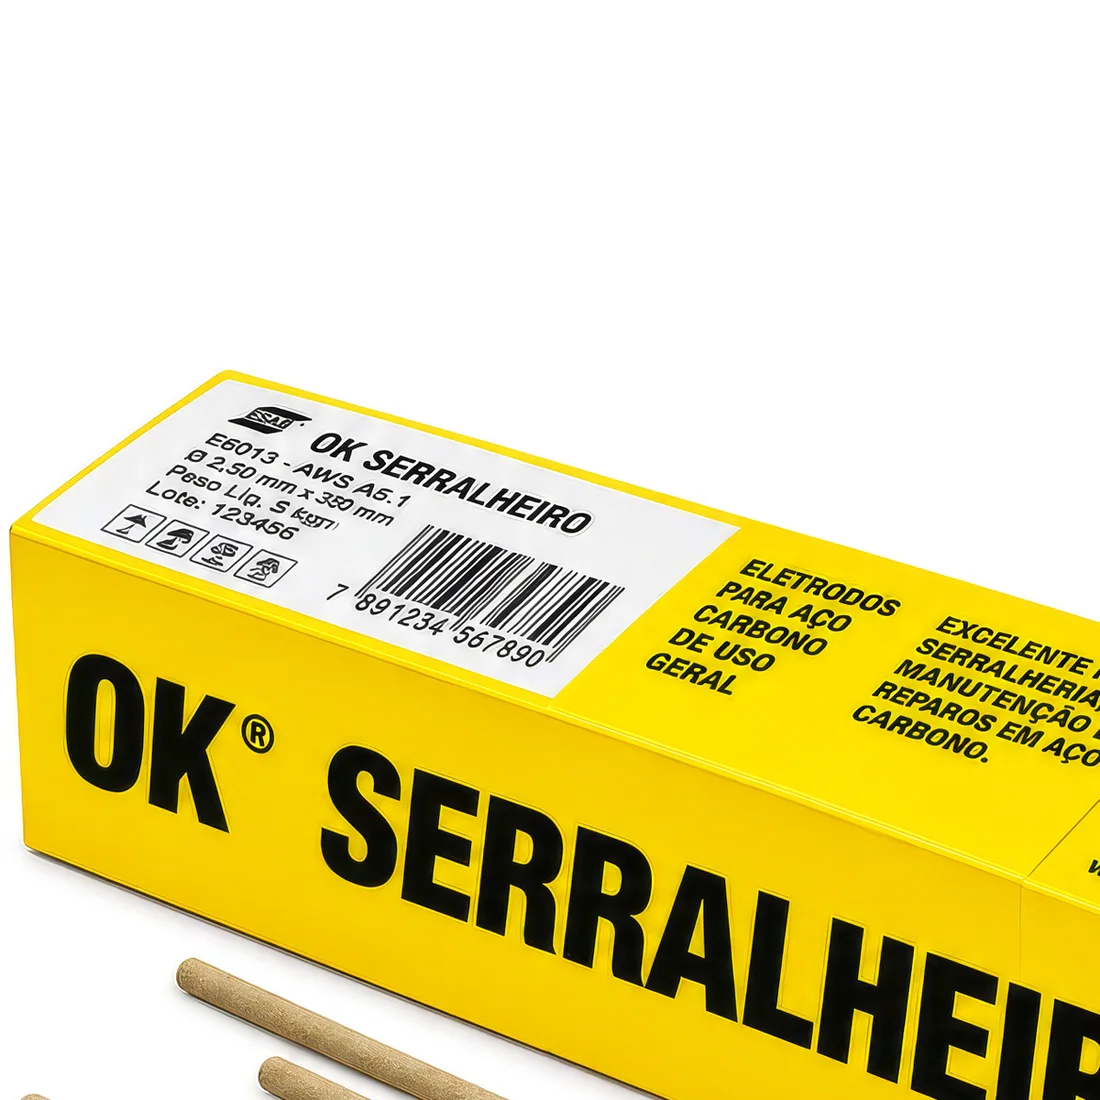
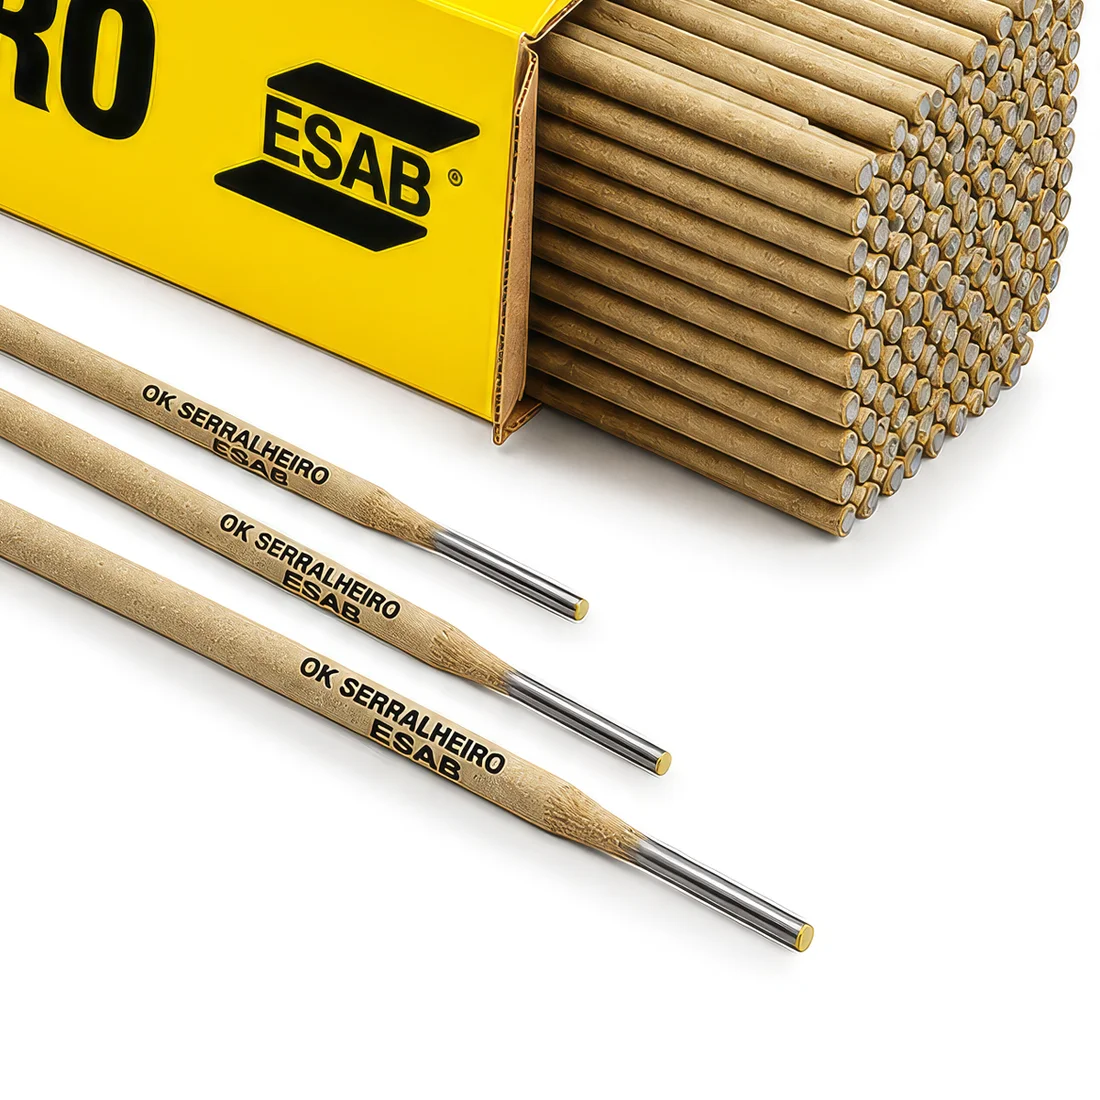
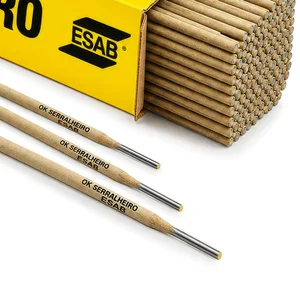
Eletrodo Revestido OK Serralheiro 6013 3,25mm 5kg ESAB

Cód. NCM: 8311.10.00 | Cód. Fornecedor: 740616

Eletrodo Revestido OK Serralheiro 6013 3,25mm 5kg
Consumível de soldagem a arco manual (SMAW) com revestimento rutílico de alto desempenho. Desenvolvido para soldagem de aços de baixo carbono, proporciona aberturas de arco instantâneas, estabilidade elétrica superior em redes com oscilação e uma deposição de escória facilmente destacável, maximizando a eficiência em aplicações de serralheria e estruturais leves.
Revestimento Rutílico
A elevada concentração de dióxido de titânio otimiza a ionização da atmosfera protetora, permitindo arcos estáveis mesmo em equipamentos de Corrente Alternada (CA) com baixa tensão em vazio.
Escória Autodesprendível
O resfriamento da poça de fusão forma uma camada de escória com coeficiente de contração térmica distinto do metal, resultando no destacamento espontâneo e minimizando o uso de picadeiras.
Versatilidade Posicional
A viscosidade controlada da poça metálica viabiliza a execução de passes de raiz e enchimento em todas as posições, incluindo vertical descendente e sobrecabeça com geometria controlada.
Análise Técnica de Especificação
A seleção do Eletrodo ESAB OK Serralheiro 3,25 milímetros (AWS E6013) atende diretamente às demandas de manufatura de perfis estruturais e caldeiraria onde a espessura da chapa e as tolerâncias de junta exigem um arco macio com taxa de penetração moderada. Diferentemente dos eletrodos celulósicos (E6010), que possuem penetração agressiva e alta projeção de respingos, a formulação rutílica do E6013 privilegia o acabamento superficial liso e a transição sem mordeduras entre o cordão e o metal base.
Sob o aspecto de engenharia elétrica, a bitola de 3,25 milímetros exige uma dissipação térmica na poça que determina sua amperagem de trabalho ótima entre 90 e 135 Amperes. O consumível admite soldagem em polaridade inversa (CC+) para maior penetração, ou polaridade direta (CC-) para maiores taxas de deposição e menor diluição em chapas finas, conferindo ao soldador total controle sobre o aporte térmico (Heat Input).
Trade-offs e Vantagens Concretas
- Operabilidade vs. Penetração: Entrega a melhor operabilidade da categoria e acabamento estético superior, em detrimento da penetração profunda necessária para soldas de responsabilidade primária estrutural pesada (onde se aplicaria o E7018).
- Mitigação de Retrabalho: A escória de fácil remoção e o baixo índice de respingos reduzem substancialmente o custo de hora-homem gasto com desbaste e esmerilhamento pós-soldagem.
- Eficiência de Ponteamento: A extremidade do eletrodo mantém condutividade suficiente após o resfriamento para permitir reaberturas de arco quase instantâneas, o que é mandatório em ciclos intensos de ponteamento.
- Compatibilidade de Fontes: O revestimento permite o uso em transformadores de soldagem eletromecânicos mais antigos e menos custosos, que possuem tensões em vazio (OCV) em torno de 50 Volts, sem o risco de o eletrodo "colar" repetidamente.
Tabela Técnica e Propriedades Mecânicas
| Parâmetro de Engenharia | Especificação Homologada |
|---|---|
| Classificação Normativa | AWS/ASME SFA 5.1 E6013 |
| Tipo de Revestimento | Rutílico (Alto teor de Titânio e Potássio) |
| Diâmetro do Núcleo Metálico | 3,25 milímetros |
| Comprimento do Eletrodo | 350 milímetros |
| Faixa de Corrente de Soldagem | 90 - 135 Amperes |
| Tensão em Vazio (Mínima Recomendada) | 50 Volts |
| Tipo de Corrente e Polaridade | Corrente Alternada (CA), Corrente Contínua (CC+) e (CC-) |
| Limite de Escoamento (Yield Strength) | Típico: 400 Megapascais (MPa) |
| Limite de Resistência (Tensile Strength) | Típico: 510 Megapascais (MPa) |
| Alongamento (Elongation) | 28% |
| Posições de Soldagem Suportadas | Todas (Plana, Horizontal, Vertical Ascendente/Descendente, Sobrecabeça) |
| Peso da Embalagem Padrão | 5 Quilogramas |
Valores de propriedades mecânicas são dados como típicos de metal de solda não tratado (como soldado) conforme padrões da American Welding Society (AWS).
Aplicações Industriais e Profissionais
- Fabricação de perfis tubulares, portões, esquadrias e grades metálicas.
- Construção de coberturas, mezaninos e estruturas metálicas estáticas leves.
- Montagem e ponteamento de conjuntos soldados para gabaritos e dispositivos.
- Soldagem de chapas navais, aço doce e reparos gerais de manutenção mecânica.
- Aplicações onde o visual e o acabamento do cordão de solda são criticamente avaliados.
Armazenamento e Cuidados Técnicos
- Estocagem: Conservar as caixas em estufas ou armários fechados, distantes do solo e de fontes de umidade.
- Ressecamento: Embora o E6013 seja menos higroscópico que o E7018, em caso de absorção de umidade grave, a ressecagem técnica recomendada é de 1 hora a uma temperatura entre 100°C e 120°C.
- Amperagem Correta: Evitar operar o eletrodo de 3,25 milímetros acima de 135 Amperes; o superaquecimento do núcleo degrada o revestimento, causando instabilidade e porosidade difusa no metal de solda.
Síntese Analítica
O Eletrodo ESAB OK Serralheiro 6013 de 3,25 mm apresenta-se como a ferramenta consumível de maior eficácia térmica e operacional para o segmento de serralheria e manutenção em aços doces. Ao prover uma poça de fusão dócil, excelente controle de escória e uma demanda energética compatível com fontes monofásicas e trifásicas simplificadas, ele resolve o problema produtivo do soldador sem agregar complexidade metalúrgica desnecessária ao processo.
Perguntas Frequentes (FAQ)
1. Qual a diferença metalúrgica e aplicável entre os eletrodos E6013 e E7018?
A diferença reside na formulação química do revestimento e, consequentemente, nas propriedades mecânicas depositadas. O E6013 possui revestimento rutílico, é projetado para máxima facilidade de soldagem, excelente acabamento e baixa penetração, ideal para serralherias. O E7018 possui revestimento básico, gerando um metal de solda com baixíssimo teor de hidrogênio difusível, altíssima resistência à tração (70.000 psi) e excelente tenacidade ao impacto, sendo mandatório para soldas de alta responsabilidade e vasos de pressão, porém com operabilidade mais difícil e exigência de estufas para manutenção.
2. Posso soldar materiais de espessura muito fina (abaixo de 2 milímetros) com o eletrodo 3,25mm?
Não é recomendado sob as leis da física de soldagem. Para a bitola de 3,25 milímetros operar com arco elétrico estável, necessita-se de no mínimo 90 Amperes de corrente. Esse aporte térmico perfuraria quase imediatamente chapas com menos de 2 milímetros de espessura. Para chapas finas, deve-se selecionar a bitola adequada de 2,50 milímetros ou 2,00 milímetros do mesmo eletrodo E6013, que operam em correntes proporcionalmente menores.
3. O que acontece se eu utilizar o E6013 em amperagem extremamente baixa?
A utilização do eletrodo 3,25 milímetros abaixo da margem de 90 Amperes resultará em fusão imperfeita. A taxa de calor não será suficiente para ionizar o arco adequadamente, causando o "colamento" frequente do eletrodo no metal base, além de gerar uma poça de fusão fria e viscosa. Isso leva a um fenômeno de aprisionamento de escória (inclusão de escória) dentro do cordão de solda, falhando as propriedades mecânicas da união estrutural.